XEIKON / ТЕХНИЧЕСКИЙ ДОКУМЕНТ
Тонерная или струйная цифровая технология печати?
Полный текст русскоязычного буклета Xeikon «Технологии цифровой печати этикеток. Нет единого решения для всех» с оригинальными схемами. Он объясняет, как сравнивать способы печати этикеток по материалу, качеству изображения, стойкости и назначению готового изделия.
Текст и схемы: Xeikon / Flint Group. Русскоязычный PDF, 21 страница; файл датирован 26 февраля 2024 года. Доли рынка и технические сравнения в тексте относятся к этому документу. Применимость к вашему изделию проверяется отдельно.
Скачать исходный PDF ↗Введение и электрофотография
В наши дни типографии, занимающиеся печатью этикеток, избалованы выбором. По аналоговую сторону находятся флексография, глубокая печать, высокая печать, офсетная и трафаретная печать, каждая из которых имеет свои особенности, помогающие создавать этикетки, которые выделяются на полках магазинов. Аналогично, цифровая сторона предлагает несколько вариантов технологий, каждая из которых с определенными характеристиками и особенностями, что делает их более или менее подходящими для конкретных задач.
Возможно, потому, что цифровые технологии относительно новы по сравнению с аналоговыми, их особенности не так хорошо изучены, и производители этикеток и покупатели печатной продукции не могут разглядеть за потоком терминов сути, поскольку все спецификации в точках на дюйм и пиколитрах используются для того, чтобы убедить их в превосходном качестве того или иного процесса. Но количество точек на дюйм и пиколитров не раскрывают всей истории.
В мире с постоянно сокращающимся жизненным циклом продукции, увеличением количества компонентов и спросом на все более привлекательные и сложные этикетки для привлечения клиентов и борьбы с подделками, цифровое производство этикеток - это, пожалуй, лучший способ обеспечить прибыльный бизнес. Поэтому важно разобраться в тонкостях различных цифровых технологий, чтобы выбрать подходящую для каждого конкретного случая. Обсуждаемые технологии включают в себя те, которые коммерчески доступны для профессионального производства этикеток: электрофотография с сухим и жидким тонером, струйная печать с УФ-отверждением, а также, для полноты картины, струйная печать на водной основе.
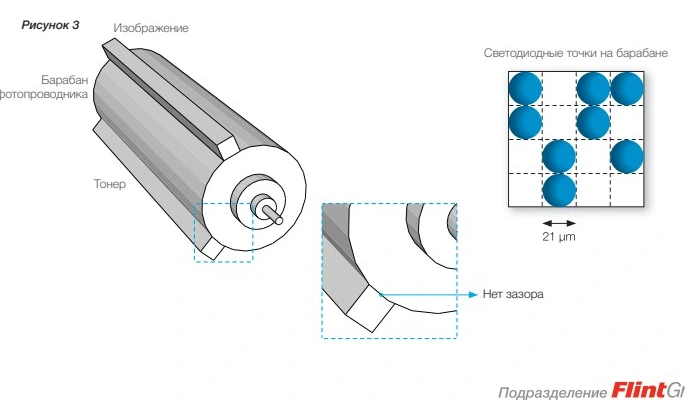
1 Технологии цифровой обработки изображений 1.1 Электрофотография Электрофотография является наиболее зрелой и, с долей рынка 85%, по-прежнему самой популярной цифровой технологией печати, используемой на рынке этикеток. В электрофотографическом процессе сначала для цвета CMYK и пантона создается скрытое или невидимое электростатическое изображение, состоящее из точек, на поверхности равномерно отрицательно заряженного барабана фотопроводника: печатающая головка "пишет" изображение, освещая светом те участки, на которых должно быть изображение, оставляя пустые участки без света.
В тех местах, где барабан подвергается воздействию света, слой фотопроводника становится проводящим, и отрицательный заряд поверхности барабана уменьшается, в зависимости от количества используемого света. Источником света в печатающей головке может быть быть лазер, который либо включен, либо выключен, или светодиодная матрица с фиксированным количеством светодиодов, интенсивность света которых можно регулировать (см. вставку 1). Лазеры и светодиоды обеспечивают высокую точность наведения. На следующем этапе скрытое электростатическое изображение проявляется путем нанесения отрицательно заряженных частиц тонера соответствующего цвета на барабан.
Эти частицы притягиваются только к тем участкам, где отрицательный заряд поверхности уменьшен (см. выше), и в результате скрытое изображение становится видимым. Примечание: Чем больше света используется, тем больше уменьшается отрицательный заряд поверхности барабана и тем больше тонера осаждается.
Сухой и жидкий тонер
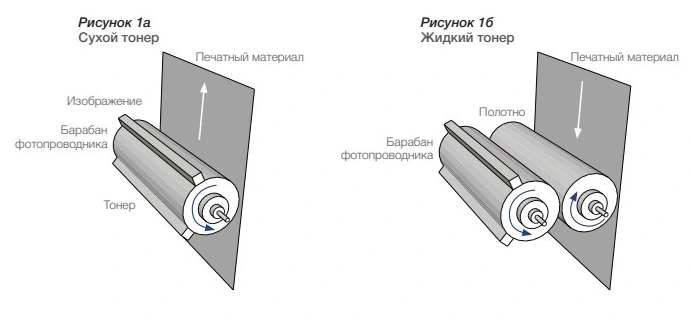
Наконец, изображение, сформированное частицами тонера на барабане фотопроводника, переносится на печатный материал, напрямую или через промежуточное полотно. Частица тонера может представлять собой сухую порошковую частицу или твердую частицу, диспергированную в жидкости (см. 2.2). В электрофотографическом процессе с сухим тонером после электростатического переноса изображения на подложку тонер сплавляется под воздействием тепла и давления для закрепления изображения. Под воздействием тепла частицы тонера плавятся и коагулируют, образуя однородную твердую пленку, приклеивающуюся к печатному материалу.
В электрофотографической системе с жидким тонером изображение переносится жидкостью-носителем на промежуточное нагретое полотно, где частицы тонера коагулируют, а жидкость-носитель испаряется, оставляя однородную пленку, которая затем переносится на печатный материал. Рисунок 1a Сухой тонер Рисунок 1б Жидкий тонер Печатный материал Печатный материал Изображение Барабан фотопроводника Барабан фотопроводника Тонер Полотно
Струйная печать
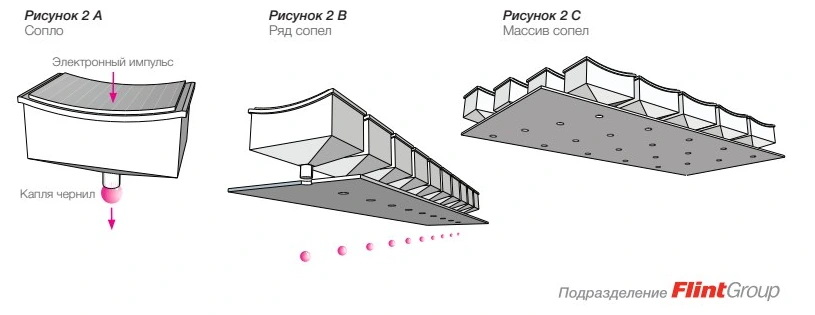
Собственное разрешение 600 dpi (см. вставку 1) предполагает расстояние между соплами 40 мкм, что слишком мало для чернильных камер, способных вместить объем чернил, необходимый для получения чернильных капель нужного размера. За счет смещения разных рядов, можно добиться желаемого разрешения. Рисунок 2 1.2 Струйная печать Среди цифровых технологий, используемых для печати этикеток, струйная, доля которой на рынке составляет 15%, является менее распространенной. Процесс струйной печати сводится к тому, что печатающая головка выбрасывает капли чернил разных цветов прямо на подложку для формирования желаемого изображения, что звучит обманчиво просто.
Две основные технологии струйной печати - это непрерывная струйная печать, при которой изображение формируется путем выброса отдельных капель из непрерывной струи чернил, и струйная печать по требованию (DOD), при которой капли чернил выбрасываются по мере необходимости для создания изображения. В зависимости от технологии, используемой для выброса чернил, струйная печать DOD также подразделяются на термические и пьезоэлектрические системы.
В данной статье мы рассмотрим только технологию, наиболее часто используемую для печати этикеток высокого класса, т.е. струйную печать DOD, основанную на пьезоэлектрическом формировании капли (струйные системы с УФ-отверждаемыми чернилами никогда не используют термические печатающие головки, поскольку химический состав УФ-отверждаемых чернил нестабилен при температурах, необходимых для работы этих головок). Далее мы ограничимся обсуждением однопроходных систем: В однопроходных струйных печатных машинах DOD печатающая головка остается в фиксированном положении, а изображение формируется за один проход, пока подложка перемещается под ней в направлении, перпендикулярном печатающей головке.
Печатающая головка состоит из массива сопел, каждое из которых соединено с небольшими чернильными камерами, которые в свою очередь соединены с резервуаром для чернил. Эти сопла обычно располагаются в несколько ступенчатых рядов, чтобы обеспечить минимально необходимый размер чернильных камер и при этом достаточное разрешение (см. Рисунок 2). Количество ступенчатых рядов сопел зависит от архитектуры печатающей головки. Кроме того к этим ступенчатым рядам сопел, большинство однопроходных систем также имеют отдельные ряды различных печатающих головок для каждого цвета.
В пьезоэлектрических струйных системах DOD капли чернил выбрасываются через сопла под действием импульса давления, создаваемого пьезоэлектрическими кристаллами, находящимися в контакте с чернилами. При подаче электрического поля, пьезоэлектрический кристалл деформируется, что создает импульс давления в чернильной камере за соплом. Это создает импульс давления в чернильной камере за соплом, что, в свою очередь, приводит к выбросу капель чернил из сопла на подложку. Когда кристалл возвращается в исходное состояние, капиллярное действие заставляет чернила стекать обратно в сопло, готовое для создания следующей капли.
Без импульса давления чернила остаются в чернильной камере, удерживаясь в открытом сопле под действием сил поверхностного натяжения. Оттенки серой или многоуровневой печати могут генерировать капли чернил разных размеров (см. вставку 1). Чернила, используемые для печати этикеток, бывают УФ-отверждаемыми или на водной основе. В струйных системах с УФ-отверждаемыми чернилами, чернила отверждаются с помощью ультрафиолетового света, излучаемого легированным металлом (например, железом или йодистым галлием) ртутной лампой или УФ-светодиодом. В системах струйной печати на водной основе изображение высушивается путем прохождения подложки над нагретыми пластинами или валиками и/или обдувом горячим воздухом.
В результате вода, содержащаяся в чернилах, испаряется. Рисунок 2 А Сопло Рисунок 2 В Ряд сопел Рисунок 2 С Массив сопел Электронный импульс Капля чернил
Позиционирование точек
1.3 Сравнение технологий электрофотографии и струйной печати 1.3.1 Позиционирование точек и контроль их размера 1.3.1.1 Электрофотография: Точное наведение, точная передача Обзор различных технологий формирования изображений позволяет нам выявить некоторые их сильные и слабые стороны. Хотя их много, мы ограничимся обсуждением точного размещения точек, подложки, проводимости подложки и надежности процесса. Хотя текст может показаться искаженным в сторону струйной печати, это не означает какого-либо оценочного суждения. Поскольку струйная печать все еще остается менее распространенным процессом в печати этикеток, мы сочли целесообразным обсудить ее более подробно.
Все системы цифровой печати печатают линии точек, тонерных или чернильных, в сетке, определяемой разрешением и адресностью системы (см. вставку 1). Чем точнее генерируются эти точки, тем больше контроля над воспроизведением исходного изображения. В идеале растровые пиксели, отправленные на печать, печатаются именно так, как задумано (см. вставку 2). Что касается расположения и размера точек, то электрофотографический процесс получения изображения обеспечивает более эффективный контроль, чем струйный. По своей природе лазеры и светодиодные матрицы позволяют чрезвычайно точно размещать точки, размер которых может определить, исходя из разрешения системы (см. вставку 1).
Более того, эти точки, составляющие скрытое изображение, также точно проявляются, поскольку мельчайшие частицы тонера притягиваются сильным высоковольтным электрическим полем на очень коротком расстоянии, порядка нескольких микрон, т. е. практически в прямом контакте.
А поскольку между фотокондуктором и дозатором тонера нет разницы в скорости, отсутствует турбулентность, которая в противном случае могла бы привести к сдуванию частиц тонера, независимо от используемой технологии, проявленное тонерное изображение переносится на подложку, опять же через прямой контакт, и опять же без разницы в скорости между компонентами: При электрофотографическом процессе с сухим тонером изображение электростатически переносится на подложку в непосредственном контакте с фотопроводником за счет дополнительного электрического поля между фотопроводником и подложкой.
В электрофотографической системе с жидким тонером изображение сначала электростатически переносится на подогреваемое полотно, откуда расплавленное изображение переносится путем трансфузии. Рисунок 3 Светодиодные точки на барабане Изображение Барабан фотопроводника Тонер Нет зазора
Погрешности струйной печати
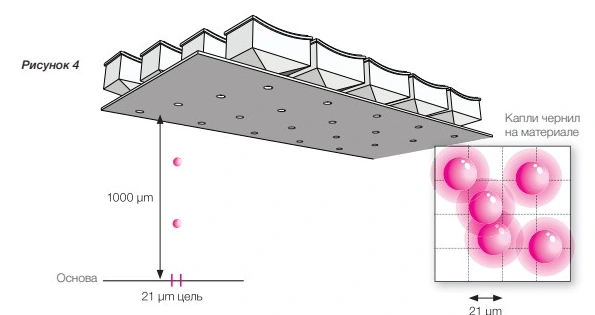
1.3.1.2 Струйная печать: Склонность к ошибкам позиционирования точек При струйной печати точность попадания капель на подложку зависит от нескольких факторов, включая прямолинейность струи и дальность выброса (расстояние между соплом и подложкой), которая в зависимости от толщины подложки примерно в 200 раз превышает расстояние, проходимое частицами тонера в любой электрофотографической системе (т.е. в среднем 1000 мкм). Очевидно, что чем больше расстояние, тем больше возможность ошибки позиционирования.
Кроме того, при движении головки и подложки воздух втягивается вместе с подложкой, что может привести к турбулентности, которая, в свою очередь, может сдуть капли чернил, в зависимости от их размера и скорости (более мелкие или медленные капли с большей вероятностью чем более крупные и быстрые). Этот эффект проявляется тем сильнее, чем выше скорость подложки. Рисунок 4 Капли чернил на материале Основа Рисунок 5 Кроме того, архитектура печатающей головки со ступенчатыми рядами сопел (см. 1.2) затрудняет точное позиционирование точек. Например, чтобы напечатать прямую, непрерывную линию, перпендикулярную направлению подачи подложки. чернильные точки, составляющие эту линию, подаются не одновременно.
Первые ряды сопел выбрасывают свои капли, после чего сопла второго ряда выбрасывают свои капли, когда когда подложка пройдет минутное расстояние между двумя рядами, и так далее для остальных рядов составляющих печатающую головку. Положение подложки отслеживается энкодерами, установленными на определенном расстоянии от печатающей головки, то есть места измерения энкодера и сопел не совпадают. Теоретически эти энкодеры могут компенсировать это расстояние, но на практике ошибки энкодера неизбежны: подложки для этикеток обладают некоторой гибкостью.
Колебания в регулировании натяжения, присущие моторизованным системам, неизбежно приводят к ошибкам позиционирования, поскольку растяжение подложки в месте измерения энкодера может отличаться от растяжения в месте расположения сопла, а поскольку эта разница в растяжении неизвестна, ее невозможно компенсировать. Эта ошибка энкодера приводит к эффекту как показано на рисунке 5. Хорошо Ошибка энкодера Основа Основа Направление Направление
Размер печатной точки
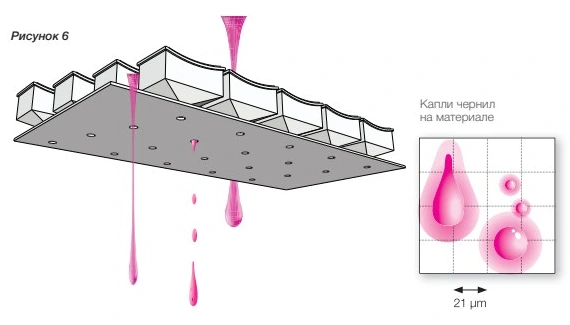
Капли чернил на материале Рисунок 6 В результате вышеперечисленных факторов процесс струйной обработки изображений по своей природе подвержен колебаниям между целевым местом падения капли и местом ее фактического приземления. 1.3.1.3 Размеры точек: Цифры говорят сами за себя В электрофотографическом процессе из-за высокой вязкости и химических характеристик тонера (см. ниже, глава 2) наблюдается очень незначительное растискивание, т. е. размер (и форма) печатных точек остается неизменным. Для электрофотографической печатной машины с сухим тонером и разрешением 1200 dpi, т.е. размером точки устройства 21 мкм, эта точка устройства обычно состоит из 10-15 частиц тонера со средним размером 8 мкм.
С жидким тонером с тем же разрешением и медианным размером частиц тонера 2 мкм для полного закрепления точки устройства размером 21 мкм требуется от 60 до 80 частиц тонера. Распространенной проблемой при струйной печати, которая еще больше влияет на точность позиционирования точки, является образование спутников. Когда капля чернил выбрасывается соплом, она отделяется от чернил, оставшихся в чернильной камере за соплом. В идеале она движется к подложке в виде единой сферической капли. При детальном рассмотрении вы увидите, что довольно часто струя состоит из головки, содержащей основную массу чернил, и хвоста меньшего размера.
В зависимости от поверхностного натяжения капли, ее вязкости и инерции хвост либо сливается с головкой, либо отрывается, образуя спутник, который дрейфует в сторону от основной капли. Поскольку эти хвостики маленькие, их легко подхватить воздушными потоками, в результате чего они приземляются в другом месте подложки, что является меньшей проблемой для твердых частиц, но может стать проблемой качества в других областях (например, при создании тонких линий, мелкого текста). Дрейфующие хвосты могут также загрязнить сопловую пластину или другие части системы. Рисунок 7 Сухой тонер Перед слиянием После слияния
Размер капли и растискивание
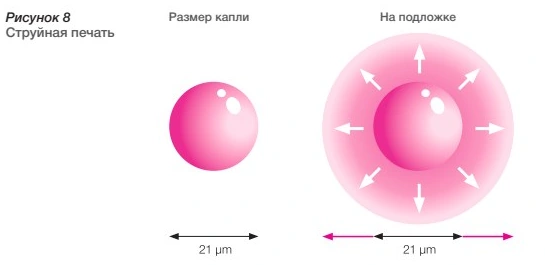
Что касается струйной печати, то в зависимости от состава чернил и характеристик подложки размер смачиваемой поверхности точки, образованной каплей чернил, может удваиваться или утраиваться со временем, например, на бумажной подложке диаметр капли около 10 мкм, образованной теоретической каплей чернил объемом 0,5 pL, при разрешении 1200 dpi становится около 15-20 мкм. Однако на сегодняшний день ни один из имеющихся в продаже струйных прессов для печати этикеток не может наносить капли размером 0,5 pL.
Для струйных прессов на водной основе минимальный размер капли составляет 2 pL, для струйных прессов на УФ-отверждаемой основе минимально возможный объем капли составляет 5 pL (1 пиколитр = 1 pL = литра, т.е. одна триллионная часть литра). Рисунок 8 Струйная печать Размер капли На подложке Таблица 1 диаметр шара расчётный объём Диаметр частица или капля частица или капля точки на подложке Жидкий тонер Сухой тонер Струйная печать Струйная печать Струйная печать Струйная печать Струйная печать [1] Объем, полученный из диаметра идеального шарика (см. колонку слева) [2] Конечный размер на подложке в случае струйной печати в значительной степени зависит от распространения капли при ударе о подложку.
На это распространение влияют поверхностная энергия, вязкость чернил, скорость капли и впитывающая способность материала. [3] Частицы жидкого тонера имеют размеры в диапазоне 1,5-2 мкм, что соответствует объему 0,0005-0,004 pL. [4] Частицы сухого тонера имеют размеры в диапазоне 6-9 мкм, что соответствует объему 0,1-0,25 pL. В таблице 1 показано, как сопоставляются размеры частиц тонера, капель и точек на подложке. Как видите, диаметр шарика самой маленькой из возможных капель чернил в 2-4 раза больше, чем у средней частицы сухого тонера, и более чем в 10 раз больше, чем у средней частицы жидкого тонера. Объем самой маленькой капли чернил даже в 500 раз больше, чем объем частицы жидкого тонера.
Размер отдельных частиц тонера не только меньше размера одной чернильной капли, но и совсем другого порядка величины.
Проводимость материала и надежность
1.3.2 Проводимость подложки 1.3.3 Надежность процесса Электрофотографические процессы с использованием сухого тонера чувствительны к проводимости используемых подложек. Для струйных систем и электрофотографических процессов с жидким тонером, основанных на переносе на подложку переливанием, проводимость подложки не имеет значения. В системах электростатической печати, где проявленное тонером изображение переносится непосредственно с фотобарабана на подложку, перенос основывается на электростатических силах, и в этом случае электропроводность подложки является важнейшим параметром.
Такой электростатический перенос происходит быстро и должен быть однородным, т.е. тонер должен притягиваться с одинаковой электростатической силой по всей ширине подложки. Вмешательство подложки в это электрическое поле должно быть минимальным, Это означает, что подложка должна обладать однородной проводимостью - не слишком высокой и не слишком низкой. Для бумажных подложек на электропроводность влияют как содержание влаги, так и толщина подложки, в то время как для синтетических подложек влияние оказывает только толщина. Для обеспечения оптимального качества печати, подложка должна сохранять необходимый заряд на протяжении всего этапа переноса тонера.
Контроль содержания влаги особенно важен для бумажных подложек. Обратите внимание, что проблема проводимости подложки не ограничивается цифровой электрофотографией с сухим тонером. Некоторые технологии глубокой печати используют электростатически заряженную краску для улучшения переноса с цилиндра на подложку. Но если говорить о цифровых технологиях, то процессы струйной печати и электрофотографии с жидким тонером, основанные на переносе на подложку путем переливания, не нужно контролировать или следить за проводимостью подложек, что является плюсом. Можно с уверенностью сказать, что на данный момент электрофотографический процесс печати является более стабильным и надежным по своей сути.
Хотя в электрофотографических системах больше компонентов, участвующих в формировании изображения, процесс можно контролировать в большей степени, при условии, что все компоненты получают надлежащее техническое обслуживание. Струйная печать может показаться более простой по количеству компонентов, но почти весь процесс формирования изображения сосредоточен в печатающей головке. Любая неисправность этой головки напрямую влияет на качество печати. Давайте вкратце рассмотрим одну из самых важных потенциальных проблем: неисправные или отклоняющиеся сопла. Если чернила не выходят из сопла в соответствии с инструкцией, капля не образуется там, где она должна быть.
Сопла могут выйти из строя по нескольким причинам: По мере того как сопла подвергаются воздействию окружающей среды, более летучие компоненты могут испаряться в отверстии сопла, в результате чего вязкость чернил повышается до такой степени, что они больше не могут выбрасываться. Аналогичная проблема может возникнуть из-за осаждения тяжелых чернил пигментов (например, оксид титана для белого цвета), забивающих отверстие сопла. Кроме того, пузырьки воздуха в чернилах могут скапливаться в чернильной камере за соплом. Захваченные пузырьки воздуха снижают сжимаемость чернил. Импульс давления, создаваемый пьезоэлектрическим кристаллом, не сможет выбросить чернила из сопла.
Чтобы предотвратить засорение и образование воздушных пузырьков, некоторые печатающие головки оснащены системой циркуляции, которая поддерживает чернила в движении. Чтобы удалить растворенный воздух, чернила также обрабатываются ультразвуком перед отправкой в печатающую головку.
Уход за соплами
Пластина сопла также может загрязняться мелкими каплями чернил вокруг отверстий сопла (например, от маленьких спутников), что может повлиять на прямолинейность струй. Отклоненные капли чернил или "боковые отклоненные капли чернил или "боковые стрелки" также вызваны частичным перекрытием сопла, внутренним или внешним (например, пылью из окружающей среды). Именно потому, что струйные принтеры DOD не выбрасывают капли, если они не приводятся в действие, они уязвимы к испарению, особенно быстросохнущих чернил, и к засорению сопел. "Открытое время" - это время, в течение которого сопла могут быть не закрыты и не работают, прежде чем перестанут печатать.
Это важный параметр как печатающей головки, так и чернил, и его необходимо учитывать. Существует несколько способов предотвратить засорение не работающих сопел, но самые эффективные из них требуют вмешательства оператора, как и очистка пластины сопел, которая является очень деликатной процедурой, которую следует выполнять с максимальной осторожностью, чтобы избежать повреждений. К сожалению, вмешательство оператора означает остановку производства. Чтобы предотвратить риск засорения сопел частицами, выделяющимися из подложки (например, бумажными волокнами), рекомендуется использовать устройство для очистки подложки.
Электрофотографические системы более щадящие в этом отношении, по крайней мере, при печати на этикеточной бумаге. Хотя производители струйных печатных машин разработали несколько систем для обнаружения и устранения или компенсации неисправных или отклоняющихся сопел, эти системы имеют свои пределы. На данный момент струйная печать является по своей сути более уязвимой системой. Рисунок 9
Состав тонера
2 СОСТАВ И ХАРАКТЕРИСТИКИ ТОНЕРА И ЧЕРНИЛ ДЛЯ СТРУЙНОЙ ПЕЧАТИ 2 Сухой тонер 2.2 Жидкий тонер Сухой тонер обычно состоит из: Пигмент(ы), краситель(и), используемый для достижения желаемого цвета Смола, в основном полиэстер, высокомолекулярный органический полимер, твердый и хрупкий при комнатной температуре. Эта смола окружает частицы пигмента и составляет основную часть тонера. Наполнитель(и), агенты, контролирующие заряд, диспергированные в смоле, ускоряют или, при необходимости, замедляют скорость зарядки и поддерживают зарядные свойства тонера и средства для плавления.
Поверхностные добавки или внешние добавки для дальнейшего улучшения свойств тонера Специальные добавки для достижения особых свойств и характеристик Частицы сухого тонера относительно мелкие, в диапазоне от 6 до 9 мкм, с медианным размером 8 мкм. Как объясняется в разделе 1.1, после того как изображение перенесено на подложку, применяется нагрев для скрепления тонера с подложкой: Под воздействием тепла частицы тонера коагулируют (т.е. смола плавится), образуя однородную, твердую полиэфирную пленку. Толщина одного слоя, напечатанного сухим тонером, составляет в среднем около 4 мкм, но можно получить более толстый слой, регулируя количество света для создания латентного изображения (см.
1.1), без какого-либо влияния на производительность. Обычно это делается для непрозрачных белых слоев. Частицы тонера в системе жидкого тонера имеют размер около 2 мкм, т.е. гораздо меньше, чем в сухом тонере. Как объясняется в разделе 1.1, на последнем этапе процесса печати, перед переносом изображения на подложку, происходит нагрев. Тонер плавится, а большая часть жидкости-носителя испаряется. Частицы тонера коагулируют, образуя на подложке однородную, гибкую пленку. После переноса изображения процесс испарения продолжается. Остатки жидкости-носителя должны испариться в течение нескольких дней, в результате чего полиэтиленовый полимер возвращается в свое нормальное состояние при комнатной температуре.
Толщина одного слоя, напечатанного жидким тонером, составляет около 1,5 мкм. Жидкий тонер, используемый в коммерческих печатных машинах для печати этикеток, состоит из следующих компонентов: Пигмент(ы), краситель(и), используемый для достижения желаемого цвета Модифицированная полиэтиленовая смола с низкой температурой стеклования, что делает ее резиноподобной при комнатной температуре. В процессе производства пигмент замешивается в смолу, а частицы уменьшаются в размерах, разрываясь на части, что приводит к появлению характерной звездчатой формы частиц тонера частицы.
Жидкость-носитель - минеральное масло, обладающее высокой химической совместимостью с полиэтиленовой смолой, в результате чего она частично растворяется в системе пигмент-смола, изменяя вязкоупругие свойства смолы, чтобы она могла быть перенесена/перелита в расплавленной фазе на конечную подложку Органические диспергаторы, осаждаемые на поверхность частиц жидкого тонера для стабилизации и заряда частиц жидкого тонера (за счет входящих в состав комплексов солей металлов) Аддитивы - дополнительные молекулы, которые добавляются в жидкость-носитель для обеспечения электрической нейтральности системы тонера при движении заряженной частицы тонера к фотобарабану.
УФ-отверждаемые чернила
2.3 УФ-отверждаемые чернила Типичный состав УФ-отверждаемых чернил для струйной печати выглядит следующим образом: Пигменты, измельченные до размера менее 150 нм, стабилизированные диспергирующими агентами для сохранения стабильности дисперсии в течение длительного времени. Жидкость-носитель, реактивный растворитель, обычно акрилат, содержащий мономеры (химические вещества с простой молекулярной структурой, которые могут соединяться между собой) и коктейль из фотоинициаторов и синергистов: Мономеры с монофункциональными реактивными виниловыми группами, выбранные из обширного списка кандидатов для обеспечения хорошей адгезии, гибкости, атмосферостойкости, запаха, усадки и т.д.
Мономеры с бифункциональными реактивными виниловыми группами (с функциями акрилового или энолового эфира) для обеспечения эффективного отверждения. Фотоинициаторы и синергисты для обеспечения чувствительности к диапазону длин волн и для обеспечения хорошего отверждения по всему слою краски: на поверхности подложки, в основной части слоя и на поверхности краски, где конкуренция с кислородом всегда является проблемой, поскольку кислород в воздухе замедляет отверждение на поверхности.
Поверхностно-активные вещества для контроля статического и динамического поверхностного натяжения чернил, обеспечивающие однородное формирование капель (без образования спутников) и хорошее, быстрое и контролируемое смачивание, когда капля чернил попадает на поверхность подложки Как объясняется в п. 1.2, под воздействием ультрафиолетового света чернила отверждаются, т.е. фотоинициаторы образуют свободные радикалы, которые реагируют, т.е. сшиваются с другими компонентами чернил, мономерами, с образованием полимеризованной или отвержденной пленки. Чернила сухие, когда реакция сшивания завершена, т.е. когда все компоненты были сшиты. Для высокочастотной струйной обработки требуются чернила с низкой вязкостью.
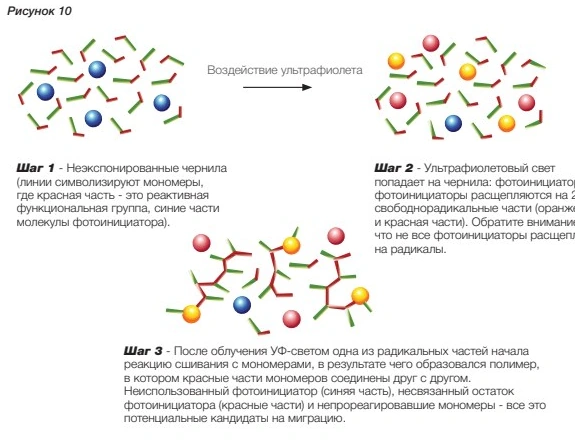
Чернила на водной основе имеют самую низкую вязкость (см. 2.4). УФ-отверждаемые чернила имеют более высокую вязкость, что обусловлено химическим составом, необходимым для отверждения. Однако вязкость этих красок в 6 раз ниже, чем у УФ-офсетных или УФ-флексографских красок. что имеет ряд последствий, о которых мы расскажем ниже (см. 2.5). Толщина одного слоя, напечатанного УФ-отверждаемыми чернилами, составляет от 4 до 6 мкм. Рисунок 10 Воздействие ультрафиолета Шаг 1 - Неэкспонированные чернила (линии символизируют мономеры, где красная часть - это реактивная функциональная группа, синие части молекулы фотоинициатора).
Шаг 2 - Ультрафиолетовый свет попадает на чернила: фотоинициаторы фотоинициаторы расщепляются на 2 свободнорадикальные части (оранжевая и красная части). Обратите внимание, что не все фотоинициаторы расщепляются на радикалы. Шаг 3 - После облучения УФ-светом одна из радикальных частей начала реакцию сшивания с мономерами, в результате чего образовался полимер, в котором красные части мономеров соединены друг с другом. Неиспользованный фотоинициатор (синяя часть), несвязанный остаток фотоинициатора (красные части) и непрореагировавшие мономеры - все это потенциальные кандидаты на миграцию.
Водные чернила и взаимодействие с материалом
2.4 Чернила на водной основе 2.5 Сравнение различных маркировочных материалов 2.5.1 Взаимодействие с запечатываемым материалом Чернила для струйной печати на водной основе, используемые в имеющихся в продаже печатных машинах для печати этикеток, обычно состоят: Водный носитель, составляющий основную часть чернил (60-90%) Пигмент(ы), краситель(и), используемый для достижения желаемого цвета, диспергированный в носителе Диспергирующие агенты для стабилизации дисперсии пигмента в течение длительного периода времени Увлажняющие вещества для предотвращения испарения воды, когда струйная головка не закрыта или простаивает Поверхностно-активные вещества для облегчения формирования капель (без образования спутников) и улучшения смачивания небумажных подложек Биоциды для предотвращения биологического роста Буферы для контроля pH чернил (CO2 из окружающего воздуха, растворенный в чернилах, влияет на pH) Другие добавки, такие как хелатирующие агенты, пеногасители и солюбилизаторы Чернила на водной основе имеют самую низкую вязкость, поэтому они лучше всего подходят для высокочастотной струйной печати.
Однако низкая вязкость имеет один недостаток: адекватная дисперсия тяжелых частиц, таких как TiO2 для белых красок, трудно достичь. После полного высыхания толщина одного слоя, напечатанного чернилами на водной основе, обычно составляет 0,2 до 0,4 мкм. Различные маркировочные материалы, т.е. тонер и чернила, имеют разный состав и характеристики. Для для краткости мы ограничимся обсуждением их взаимодействия с подложками для этикеток, внешнего вида, ощущения и долговечности печатной продукции, а также устойчивости соответствующих технологий. При оценке взаимодействия тонера и чернил с различными подложками мы рассматриваем адгезию и проникновение пигмента.
Адгезия определяет, остается ли напечатанное изображение на подложке и насколько хорошо оно закреплено. Проникновение пигмента указывает на то, проникают ли пигменты тонера или чернил в подложку. В то время как адгезия должна быть максимальной, проникновения пигментов следует избегать по возможности по двум причинам: (1) это негативно влияет на глубину цвета, форму и размер точек и (2) приводит к неэффективному использованию пигментов, т. е. для достижения той же глубины цвета требуется больше чернил или тонера.
Таблица 2 Бумажная основа Адгезия Адгезия Проникновение пигмента Проникновение пигмента Синтетическая основа Сухой тонер Жидкий тонер УФ-отверждаемые На водной основе Хорошо Хорошо ХорошоХорошо, необходим праймер Хорошо, необходим праймер Хорошо, в зависимости от пористости Хорошо, если есть поверхностная энергия Хорошо, при наличии полимерной системы Нет Нет Нет Нет Нет Нет Да, необходим праймер Да, необходим праймер
Бумажные и другие основы
Бумажные подложки Благодаря химическому сродству сухих тонеров к бумаге или бумажному покрытию, адгезия хорошая, грунтовка не требуется. В сухом и жидком тонере молекулы пигмента заключены в высокомолекулярный полимер. Эти частицы слишком велики, чтобы проникнуть в волокна немелованной бумаги, не говоря уже о волокнах мелованной бумаги. Однако полиэтиленовая фаза жидкого тонера менее совместима с химическими свойствами бумаги или бумажного покрытия. Кроме того, поскольку жидкость-носитель, растворенная в системе смол, должна еще испариться, адгезия нарушается.
В результате жидкий тонер, в отличие от сухого, нуждается в праймере, но не для предотвращения проникновения пигмента, а для улучшения адгезии. (Обратите внимание, что на натуральных бумагах нанесение равномерного слоя грунтовки для обеспечения равномерной адгезии является сложной задачей). Для обеспечения надежной струйной печати чернила для струйной печати имеют низкую вязкость, а печатающие головки поддерживаются при температуре 45°C для сохранения низкой вязкости (обычно 4-17 мПа.с).
Вязкость УФ-отверждаемых чернил для струйной печати примерно в 6 раз ниже, чем у обычно используемых УФ-красок для флексографии, поэтому они легче проникают в бумажное волокно, поэтому для предотвращения проникновения пигмента необходим праймер. Что касается адгезии, то краски на водной основе можно наносить без праймера: компоненты, заключенные в частицы пигмента, совместимы с химическими свойствами бумаги или бумажного покрытия, но, как уже говорилось, чтобы избежать проникновения пигмента (и увеличения количества точек), праймер все же нужен. Для струйной печати с УФ-отверждением аргументация несколько иная: Чтобы чернила затвердели, вся система чернил должна оставаться на поверхности.
Любые чернила, проникшие в подложку, не могут быть подвержены воздействию ультрафиолетового излучения света и, следовательно, не могут отвердеть. Выпуск отпечатков, содержащих неотвержденные вещества, опасен. Поэтому при печати на пористых бумажных подложках следует использовать праймер для обеспечения надлежащего отверждения и адгезии. Благодаря химическому сродству сухих тонеров к синтетическим подложкам, адгезия также не является проблемой. Однако в системах с жидким тонером адгезия нарушается, поскольку жидкость-носитель, растворенная в системе смол, должна еще испариться. Поэтому необходим праймер.
Адгезия УФ-отверждаемых чернил для струйной печати зависит от относительных уровней поверхностной энергии чернил и подложки. Чем выше поверхностная энергия подложки по отношению к энергии чернил, тем лучше смачиваемость. Хорошая смачиваемость необходима для достижения хорошей адгезии. Синтетические подложки обычно имеют низкий уровень поверхностной энергии, поэтому для определенных комбинаций подложка-чернила необходимо использовать грунтовку или обработку коронным разрядом. Для улучшения адгезии, что влияет на однородность глянца и качество изображения, требуется грунтовка или обработка коронным разрядом, повышающая поверхностную энергию подложки. Синтетические подложки непроницаемы для воды.
Чернила на водной основе должны прилипать после испарения воды, что может быть достигнуто двумя способами: (1) использованием чернил, содержащих полимеры, так что полимерная пленка, образующаяся после испарения воды, хорошо прилипает, или (2) нанесением грунтовки на основе полимера, совместимой с пигментами чернил. Синтетические подложки Никакие пигменты не могут проникнуть в синтетические подложки, поэтому проникновение пигментов не является проблемой ни для одного из обсуждаемых здесь маркировочных материалов.
Внешний вид и функциональность
2.5.2 Внешний вид и функциональность В зависимости от области применения преобладают функциональные или эстетические соображения. Не желая упрощать, мы ограничим наш обзор качеством изображения, блеском, тактильными свойствами и непрозрачностью. Для УФ-отверждаемых чернил, используемых в однопроходных высокочастотных струйных системах, размер частиц пигмента должен быть достаточно мал, чтобы избежать засорения сопла. Кроме того, требуемая вязкость чернил ограничивает максимально возможную нагрузку пигмента.
Однако струйные чернила способны достичь непрозрачности, сравнимой с трафаретной печатью, (1) если печатающая головка имеет низкое собственное разрешение, создавая капли большого размера (см. вставку 1), что является недостатком для элементов дизайна, отличных от твердых частиц, и (2) при низких скоростях печати. Обратите внимание, что УФ-чернила допускают более высокую нагрузку, поскольку, как уже говорилось, для этих чернил низкая вязкость не является проблемой. Вязкость чернил для струйной печати на водной основе ниже, чем у УФ-отверждаемых чернил, поэтому непрозрачность, достижимая при печати одним слоем белых чернил, также, вероятно, ниже.
Таблица 3 Качество изображения (разрешение) Глянцевые оттиски на матовых подложках Тактильность (3D-текстура) Непрозрачность Белый (один проход) Другие цвета Сухой тонер Жидкий тонер УФ-отверждаемые На водной основе Гладкий Гладкий Глянцевый[*] Матовый Средне-высокийСредний НетНет [*]: В зависимости от процесса можно добиться более матового вида. Качество изображения Качество изображения - это всеобъемлющее понятие, и было бы слишком долго рассматривать все его аспекты.
Из нашего обсуждения точного позиционирования точки и контроля ее размера должно быть ясно, что электрофотография сухим и жидким тонером позволяет получать более четкие детали, чем однопроходная УФ-отверждаемая печать и струйная печать на водной основе, при том же (исходном) разрешении (см. вставки 1 и 2), при более последовательном и контролируемом процессе. Глянцевые оттиски на матовых подложках Высокая вязкость сухого и жидкого тонера приводит к среднему глянцу (сатину). Вязкость УФ-отверждаемых чернил для струйной печати такова, что чернила самопроизвольно растекаются, создавая чрезвычайно гладкую поверхность с высоким глянцем.
С грунтовкой или без нее чернила на водной основе принимают уровень глянца подложки, поскольку количество чернил, остающихся на поверхности, недостаточно для того, чтобы повлиять на уровень глянца. Тактильность (3D-текстура) Получится ли у вас 3D-текстура, зависит в основном от толщины печатного слоя. При струйной печати УФ-отверждаемыми чернилами получаются слои толщиной в среднем 6 мкм, что обеспечивает среднюю или высокую текстуру. Толщина слоев сухого тонера составляет в среднем 4 мкм, что достаточно для получения некоторой текстуры, хотя и меньшей, чем у УФ-отверждаемых чернил для струйной печати (обратите внимание, что белые слои часто намного толще).
Слои, созданные жидким тонером и струйными чернилами на водной основе, слишком тонки, чтобы ощутить какой-либо 3D-эффект. Непрозрачность Для белого цвета чем выше непрозрачность, тем лучше. Непрозрачность цвета определяется (1) концентрацией пигментов (пигментная нагрузка) и (2) размером частиц пигмента. Сухой тонер показывает хорошие результаты по обоим показателям. Белый сухой тонер сочетает в себе самую высокую пигментную нагрузку и самый большой размер частиц, что позволяет получать белые слои с непрозрачностью, которая обычно выше, чем у флексографской белой краски, за один проход.
Частицы пигмента в белом жидком тонере имеют аналогичный размер, но их концентрация ниже, что приводит к меньшей непрозрачности одного слоя (Обратите внимание, что в зависимости от архитектуры машины можно укладывать несколько слоев жидкого тонера один на другой для достижения лучшей непрозрачности. Это, однако, снижает производительность).
Цвет и непрозрачность
Для цветов, отличных от белого, напротив, непрозрачность должна быть как можно меньше. Чем меньше частицы пигмента и чем меньше пигментная нагрузка, тем прозрачнее цвет. Прозрачность также улучшается с толщиной слоя: чем тоньше слой, тем лучше. В идеале этикетки должны служить как можно дольше, как на полках, так и в процессе использования. Поэтому в зависимости от назначения отпечатки должны выдерживать потертости и царапины, воздействие тепла, воды и химических веществ. Устойчивость к потертостям и царапинам Чем ниже поверхностная энергия материала, тем выше его устойчивость к потертостям и царапинам. Чем толще слой, тем ниже его устойчивость к потертостям и царапинам.
Исходя из толщины слоя, можно ожидать, что сухой тонер и УФ-отверждаемые чернила для струйной печати будут иметь одинаковые показатели, но поскольку слои УФ-отверждаемых чернил для струйной печати имеют более низкую поверхностную энергию, чем слои сухого и жидкого тонера, последние два более уязвимы к царапинам. Добавление УФ-лака к тонерным отпечаткам делает их такими же устойчивыми к потертостям и царапинам, как и УФ-отверждаемые отпечатки для струйной печати. По толщине слоя струйные отпечатки на водной основе должны иметь наивысший результат, но их слои настолько тонки, что устойчивость к потертостям и царапинам подложки играет важную роль.
Термостойкость Изображения, нанесенные сухим и жидким тонером, представляют собой полимеры, сплавленные с подложкой, поэтому при нагревании они могут снова расплавиться. Применение термостойкого ламинирования решает эту проблему. УФ-отверждаемые чернила и чернила для струйной печати на водной основе термостойки: полимеры, образующиеся после полного отверждения УФ-отверждаемых чернил для струйной печати, имеют высокую температуру плавления. В чернилах на водной основе концентрация полимеров на поверхности подложки слишком мала, чтобы чернила могли расплавиться и стать липкими.
Водостойкость Вода не оказывает химического воздействия на компоненты тонеров и УФ-отверждаемых чернил для струйной печати, что обусловливает их хорошую водостойкость. Для струйных чернил на водной основе ситуация выглядит следующим образом: Для обеспечения надлежащей дисперсии пигментов в носителе на водной основе частицы пигментов делаются гидрофильными путем присоединения специально разработанных полимерных молекул (диспергирующих агентов), одна сторона которых обладает высоким сродством к пигменту, а другая - гидрофильна (например, депротонированные карбоксильные группы увеличивают полярность частиц пигмента и, следовательно, их сродство к воде).
Для придания чернилам на водной основе водостойкости необходимо использовать грунтовку, которая уменьшает или подавляет гидрофильный характер пигментов, например, грунтовку, содержащую соли кальция. Химическая стойкость Сшитые системы, как правило, обладают высокой химической стойкостью, что объясняет более высокую производительность УФ-отверждаемых чернил для струйной печати по сравнению с тонером: Смолы в тонере в основном не сшиты. Применение химически стойкого ламинирования решает эту проблему. Химическая стойкость чернил на водной основе обусловлена тем, что в их составе нет компонентов, склонных к воздействию химических растворителей.
2.5.3 Долговечность отпечатков Таблица 4 Устойчивость к потертостям и царапинам Термостойкость Водостойкость Химическая стойкость Сухой тонер Жидкий тонер УФ-отверждаемые На водной основе Умеренно, Необходим УФ-лак Умеренно, Необходим УФ-лак ХорошоХорошо ХорошоХорошоХорошо Хорошо Требуется ламинирование Требуется ламинирование Хорошо меньше, чем УФ-отверждаемые В зависимости от праймера Уязвимо, требуется ламинирование Уязвимо, требуется ламинирование Не уязвимо Не уязвимо
Экологические и пищевые требования
2.5.4 Экологичность Полиграфический бизнес, как и любая другая отрасль, вынужден работать как можно более экологично. Как соотносятся между собой различные технологии, когда речь идет о производстве химических отходов, удобстве эксплуатации и соответствии требованиям к пищевым продуктам? Химические отходы Электрофотография с сухим тонером и струйная печать на водной основе имеют одну общую черту: они не производят опасных химических отходов. Напротив, бутылки с остатками чернил, а также промывки и смывки, образующиеся в процессе струйной печати УФ-отверждаемыми чернилами, должны быть безопасно утилизированы, как указано в паспортах безопасности.
Как и в случае электрофотографии с жидким тонером: В процессе печати большая часть жидкости-носителя собирается в печатной машине и утилизируется как химические отходы, часть испаряется в производственную среду, а часть остается в печатном материале, из которого она была извлечена. Удобство для оператора Все тонерные и УФ-отверждаемые струйные процессы производят озон во время электрического разряда и отверждения, соответственно. Озон - потенциально токсичный материал, но его можно обнаружить по запаху на уровнях значительно ниже порога безопасности. Правильно подобранные озонаторы снижают любые проблемы, связанные с запахом или интоксикацией.
Во время работы струйных систем с УФ-отверждаемыми чернилами операторы должны быть защищены от воздействия ультрафиолета. Что касается летучих органических соединений (ЛОС): В отличие от сухого тонера, при электрофотографии с жидким тонером летучие органические соединения образуются при испарении жидкости-носителя. Чернила для струйной печати на водной основе содержат увлажнители, некоторые из которых считаются летучими органическими соединениями. Соответствие пищевым требованиям В предыдущем документе мы подробно обсуждали соответствие пищевым продуктам, сравнивая электрофотографию с сухим и жидким тонером, а также струйную печать с УФ-отверждаемыми чернилами.
Мы доказали, что в отношении миграции (переноса веществ с упаковки на продукты питания) электрофотография с сухим тонером имеет преимущество перед двумя другими технологиями. Струйная печать на водной основе имеет хорошую стартовую позицию, поскольку чернила состоят в основном из пигментов, которые не склонны к миграции, как и диспергирующие агенты - соединения с очень высоким молекулярным весом. Единственными потенциальными мигрантами, присутствующими в струйных отпечатках на водной основе, являются увлажняющие вещества, находящиеся в подложке до полного испарения.
В отличие от УФ-красок для флексопечати и УФ-красок для офсетной печати, УФ-отверждаемые краски для струйной печати трудно разработать таким образом, чтобы они также соответствовали требованиям пищевых продуктов. Чтобы обеспечить достаточно низкую вязкость, молекулы, используемые в УФ-отверждаемых красках для струйной печати, меньше, чем в УФ-флексо- и УФ-офсетных красках, для которых низкая вязкость не является обязательным требованием. Чем меньше молекула, тем больше вероятность ее миграции.
Кроме того, по ряду причин практически невозможно гарантировать 100-процентное отверждение: УФ-излучение не достигает всех молекул фотоинициатора из-за слишком толстого слоя, пигмент поглощает УФ-излучение и тем самым препятствует отверждению, старые лампы дают недостаточно УФ-излучения, кислородное ингибирование и т. д.
Таблица 5 Химические отходы Удобство управления Соответствие пищевым требованиям Сухой тонер Жидкий тонер УФ-отверждаемые На водной основе Хорошо Нет Избыток минеральных масел НетУпаковка, промывка и смыв отходов Хорошо, необходим озоновый фильтр ЛОС из жидкости-носителя, требуется озоновый фильтр Хорошо, требуется озоновый фильтр и экранирование ультрафиолетового излучения (если УФ-СВЕТОДИОДЫ) Хорошо после полного испарения и с использованием специальных барьерных материалы Сложный ЛОС из некоторых увлажнители Хорошо, в зависимости от типа увлажнителей
Заключение
В результате присутствуют потенциальные мигранты: непрореагировавшие мономеры, избыток фотоинициатора и фрагменты фотоинициатора. УФ-краски для флексографской и УФ-офсетной печати обычно включают олигомеры или преполимеры с более высокой молекулярной массой и достаточным количеством реактивных групп для снижения миграционного потенциала. К сожалению, они увеличивают вязкость краски, что делает их непригодными для использования в высокочастотных струйных системах. До сих пор только одна молекула была признана подходящей для этой цели: VEEA или 2-винилоксиэтоксиэтилакрилат, который имеет две реактивные группы и низкую вязкость.
Большинство УФ-отверждаемых чернил для высокоскоростной однопроходной струйной печати используют именно этот компонент. Однако одного присутствия этого компонента недостаточно для того, чтобы чернила считались маломиграционными. Работа с полимерными фотоинициаторами также является одним из вариантов, но более сложным и дорогим. Из этого обсуждения должно быть ясно, что не существует универсальной цифровой технологии для печати этикеток. Этикетки для вина не обязательно должны быть химически стойкими, в то время как для промышленных этикеток и этикеток для красоты и здоровья это обязательное условие.
Фармацевтические этикетки требуют особо мелкого шрифта, а этикетки для продуктов питания должны быть безопасными для пищевых продуктов. Одним словом, выбор технологии зависит от области применения. В условиях постоянно сокращающихся тиражей можно добиться повышения производительности за счет автоматизации рабочих процессов, и именно здесь на помощь приходит цифровая печать. Поскольку каждая технология имеет свои достоинства, в идеале вам следует сочетать несколько или все из них, чтобы максимально использовать их преимущества и возможности.
Вот хорошая новость: На рынке существуют цифровые решения, которые могут управлять различными печатными технологиями, поддерживая индивидуальные и интегрированные рабочие процессы, тем самым предлагая вам полностью интегрированную производственную систему. 3 Заключение
Приложение: разрешение и адресность
РАЗРЕШАЮЩАЯ СПОСОБНОСТЬ, АДРЕСНОСТЬ И ГЛУБИНА БИТОВ В предыдущем документе, посвященном влиянию параметров устройства на качество изображения, мы объяснили понятия разрешения, адресности и битовой глубины для электрофотографической цифровой печати - понятия, с которыми, как мы полагаем, знакомо большинство читателей. Ниже мы кратко рассмотрим их эквиваленты для струйной печати. Поскольку нет реальных отраслевых стандартов, значение этих терминов может несколько отличаться у разных производителей. Поэтому определения, приведены только для целей данной статьи.
Мы используем термин "разрешение" для обозначения количества дискретных точек которые печатающая головка может напечатать на определенной площади, выраженное в точках на дюйм (dpi). Для электрофотографии это число зависит от размера точки. Система с разрешением 1200 dpi размещает 1200 точек на дюйм с размером 1/1200 дюйма, то есть 21 мкм. Разрешение, как мы его определили, является аппаратной характеристикой. Для струйных систем оно соответствует собственному или естественному разрешению, которое определяется не размером точки, а количеством сопел на дюйм в печатающей головке и, в зависимости от архитектуры печатающей головки, расположением рядов сопел относительно друг друга.
Собственное разрешение иногда выражается в npi (соплах на дюйм), но чаще всего в dpi. Чем выше разрешение, тем выше уровень детализации, которую можно воспроизвести. Например, четкий текст, гильоширование и волосяные линии. Пример: струйная печатающая головка с 360 соплами на дюйм и двумя ступенчатыми рядами в каждой печатающей головке будет иметь собственное разрешение 2 x 360 dpi = 720 dpi. Наибольшее собственное разрешение, доступное в настоящее время для однопроходных струйных печатных машин для этикеток, составляет 1200 dpi, но большинство струйных принтеров обычно имеют собственное разрешение ниже, чем разрешение электрофотографических систем.
Мы определили адресность как количество точек, которые можно напечатать в пределах определенной сетки. Эти точки могут перекрываться. Адресность определяется в двух направлениях: (1) направление, перпендикулярное направлению движения подложки, и (2) направление движения подложки. Для электрофотографии на основе светодиодов и струйной печати адресация в направлении, перпендикулярном направлению подачи подложки, фиксирована и определяется количеством светодиодов и сопел, соответственно, и поэтому равна разрешению. В другом направлении количество точек может быть больше. Для электрофотографии на основе светодиодов это зависит от частоты импульсов светодиодов.
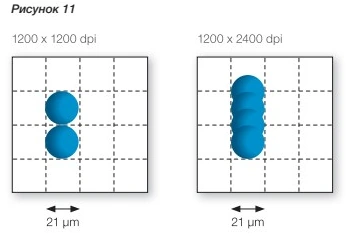
При разрешении 1200 x 3600 dpi светодиоды пульсируют 3 раза за время, необходимое для обработки линии из точек размером 21 мкм, т. е. происходит передискретизация каждой точки. При лазерной электрофотографии передискретизация может происходить в обоих направлениях. Разрешение Адресность При однопроходной струйной печати адресность определяется частотой струи печатающей головки, размером капли и (максимальной) скоростью движения подложки. Битовая глубина определяет количество уровней серого, которые можно вывести на печать. Двоичные системы выдают два уровня серого. Они печатают либо "точку" (чернила или тонер наносятся), либо "без точки" (чернила или тонер не наносятся).
Такие системы имеют битовую глубину, равную единице (21=2 уровня серого, т. е. черный или белый). Системы с битовой глубиной четыре, т. е. четыре битов на пятно, доводят количество уровней серого до 24=16. Электрофотография на основе лазера и струйные системы, генерирующие капли одного размера, являются примерами бинарных систем. В системах электрофотографии на основе светодиодов интенсивность света может модулироваться, что позволяет получить более одного бита на пятно и, следовательно, более более двух уровней серого. Для струйной печати количество уровней серого определяется как количество различных размеров капель, которые может генерировать печатающая головка (включая отсутствие капель).
Таким образом, печатающая головка, создающая 4 капли разного размера, например, 5 л, 7 л, 12 л и 18 л, может создать 5 уровней серого1. Струйные печатающие головки, способные генерировать капли разного размера, называются многоуровневыми или серошкальными. В настоящее время большинство высококлассных струйных печатных машин оснащены печатающими головками такого типа. Большее количество уровней серого может в определенной степени компенсировать более низкое собственное разрешение, когда речь идет о плавном переходе тонов. Однако в том, что касается воспроизведения мелких деталей, нет никакой замены собственному разрешению.
1 Обратите внимание, что на практике в высокоскоростных однопроходных струйных печатных машинах чаще всего используется не более 3 различных размеров капли, т.е. 4 уровня серого, даже если доступно большее количество размеров. Битовая глубина Рисунок 11 Вставка 1
Приложение: растрирование
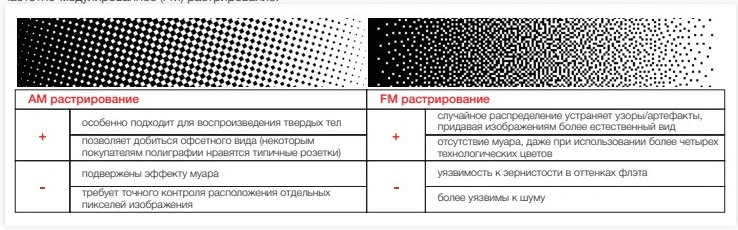
Вставка 2 РАСТРИРОВАНИЕ Зачем нужна проверка? AM против FM растрирования Изложение принципов работы электрофотографии и струйной печати объясняет, как маркировочный материал осаждается на подложку, но прежде чем скрытое изображение может быть проявлено тонером или распылены чернила, необходимо выполнить несколько этапов обработки изображения (калибровка, управление цветом, RIPping ...). По крайней мере один этап является общим для всех обсуждаемых технологий: растрирование. Растрирование AM - это "традиционный" процесс полутонирования, при котором точки разного размера располагаются в виде сетки, то есть линий из равноудаленных друг от друга точек.
Такие растры, характеризуются линией растра или частотой линий, то есть расстоянием между линиями, которое измеряется в линиях на дюйм (lpi). Чтобы избежать искажения изображения из-за интерференции между растрами, растры разных цветов поворачивают на определенный угол относительно друг друга, что приводит к появлению типичного рисунка розетки. Размер точек варьируется в зависимости от тональных значений, которые необходимо изобразить, отсюда и название "амплитудно-модулированный". Маленькие точки используются для более светлых тонов, а большие, перекрывающие друг друга, представляют более темные области.
FM-растрирование или стохастический растр использует точки одинакового размера и размещает их в псевдослучайном порядке , который может варьироваться от одного типа FM-растра к другому. В FM-растрах количество точек меняется в зависимости от желаемого тонального значения, отсюда и название "частотно-модулированный". Более темные тона изображаются большим количеством точек, более светлые - меньшим. В зависимости от типа FM-растра форма точек может отличаться, а полутоновые точки могут переплетаться в червеобразные фигуры.
По историческим причинам в электрофотографии в основном используется растрирование AM, которое изначально было разработано для традиционных печатных технологий и поэтому получило широкое распространение. Поскольку разрешение первых цифровых технологий печати было недостаточным для FM-растрирования, электрофотография начала использовать растрирование AM. При печати полутонового растра AM печатное устройство составляет каждую полутоновую точку из нескольких точек устройства, размер которых определяется разрешением печатающей головки (см. вставку 1). Эти точки, в свою очередь, скреплены множеством частиц тонера (см. 1.3.1.3).
Как объясняется в разделе 1.3.1, струйная печать, особенно на высоких скоростях, обеспечивает меньший контроль над точным позиционированием точки. Большинство печатных систем не могут печатать изображения с непрерывным тоном, поскольку они могут наносить точки только с ограниченным количеством уровней серого (см. вставку 1). Общепринятый промышленный стандарт для высококачественного воспроизведения непрерывных тоновых изображений, обеспечивающих достаточно плавные градации между любым цветом процесса и белым, составляет 28 = 256 уровней серого (256 уровней серого действительно достаточно, так как стандартный человеческий наблюдатель не может различить более 200 оттенков).
Поэтому RIP преобразует контурные изображения в растр с точками или пикселями по 8 бит на цвет CMYK. Поскольку объем информации в таком растре слишком велик для обработки, он преобразуется в растр с точками или пикселями с меньшим количеством бит на цвет, т. е. 1 или 4, в зависимости от технологии. Это пересэмплированное растровое изображение печатается. Для преобразования используется процесс растрирования или полутонирования, который, по сути, превращает непрерывное тоновое изображение в серию полутоновых точек, расположенных в определенном порядке.
Для цветного изображения с непрерывным тоном все цвета разбиваются на четыре цвета процесса (CMYK) и любые пантонные цвета, после чего к каждому из них применяется процесс растрирования. Растрирование основано на ограничениях человеческого глаза, т. е. он не может легко различить маленькие точки, расположенные на близком расстоянии друг от друга. Задача состоит в том, чтобы найти такой размер точки, чтобы при нормальном расстоянии чтения человеческий глаз обманывается, воспринимая эти точки как непрерывный тон. Существует несколько различных типов растрирования, но мы ограничимся рассмотрением двух из них: амплитудно-модулированное (AM) и частотно-модулированное (FМ) растрирование.
ЕР в основном использует АМ IJ в основном использует FМ АМ растрирование FМ растрирование особенно подходит для воспроизведения твердых тел подвержены эффекту муара требует точного контроля расположения отдельных пикселей изображения позволяет добиться офсетного вида (некоторым покупателям полиграфии нравятся типичные розетки) случайное распределение устраняет узоры/артефакты, придавая изображениям более естественный вид отсутствие муара, даже при использовании более четырех технологических цветов уязвимость к зернистости в оттенках флэта более уязвимы к шуму
Продолжение о растрировании
Два параметра, которые необходимы для воспроизведения жесткого геометрического рисунка и фиксированного размера точек на АМ-растре. Поскольку трудно контролировать точное место приземления и размер капли чернил на подложке, трудно точно сформировать полутоновые точки АМ из нескольких капель чернил, поскольку эти полутоновые точки, по определению, должны иметь определенную (форму и) размер в точном месте сетки. Кроме того, ступенчатые массивы сопел в печатающей головке могут создавать свой собственный рисунок, мешающий рисунку AM-растра. Очевидно, что FМ-растры с их с произвольным расположением полутоновых точек гораздо более щадящие.
Примечание: На более низких скоростях можно лучше контролировать точность позиционирования точки, что открывает возможности для AM растрирования. Но эти низкие скорости не используются для печати этикеток высокого класса. 2 Случайные паттерны могут создавать нежелательные, поэтому алгоритмы FМ растрирования специально разработаны чтобы избежать этого.
Об издателе
о XEIKON Xeikon, подразделение Flint Group - давний лидер и новатор в области технологий цифровой печати. Основываясь на принципах качества, гибкости и устойчивости, компания Xeikon проектирует, разрабатывает и поставляет рулонные цифровые цветные печатные машины для печати этикеток и упаковки, печати документов и коммерческой печати. В этих печатных машинах используется электрофотография на основе светодиодных решеток, открытое программное обеспечение рабочего процесса и тонеры, предназначенные для конкретного применения.
В 2015 году компания Xeikon присоединилась к Flint Group, создав новое подразделение "Решения для цифровой печати" для ведущего мирового поставщика расходных материалов для печати и решений для индустрии упаковки и печатных СМИ. Flint Group разрабатывает и производит обширный портфель расходных материалов для печати. В их число входит широкий ассортимент традиционных и энергоотверждаемых красок и покрытий, химикаты для печатного цеха, печатные формы и оборудование, печатные полотна и рукава, а также пигменты и добавки для использования в красках и других красящих веществах. Штаб-квартира Flint Group находится в Люксембурге, в ней работает около 7900 человек.
По всему миру компания является поставщиком номер один или номер два во всех основных сегментах рынка, которые она обслуживает. В качестве поставщика комплектующих Xeikon также разрабатывает и производит устройства для изготовления форм для газетной печати. Кроме того, Xeikon выпускает решения basysPrint для печати с компьютера на обычные пластины (CtCP) для рынка коммерческой офсетной печати. Для флексографического рынка Xeikon предлагает системы цифрового формного производства под торговой маркой ThermoFlexX. Системы ThermoFlexX обеспечивают экспонирование пластин с высоким разрешением в сочетании с уникальной системой обработки пластин, гибкостью и непревзойденной производительностью.
Официальный представитель XEIKON в Центральной Азии
Обсудить вашу задачу
Сообщите Print Store, какую этикетку или упаковку вы планируете печатать, на каком материале и в каких условиях она будет использоваться. Сравним подходящие решения для конкретного изделия.
Связаться с Print Store ↗